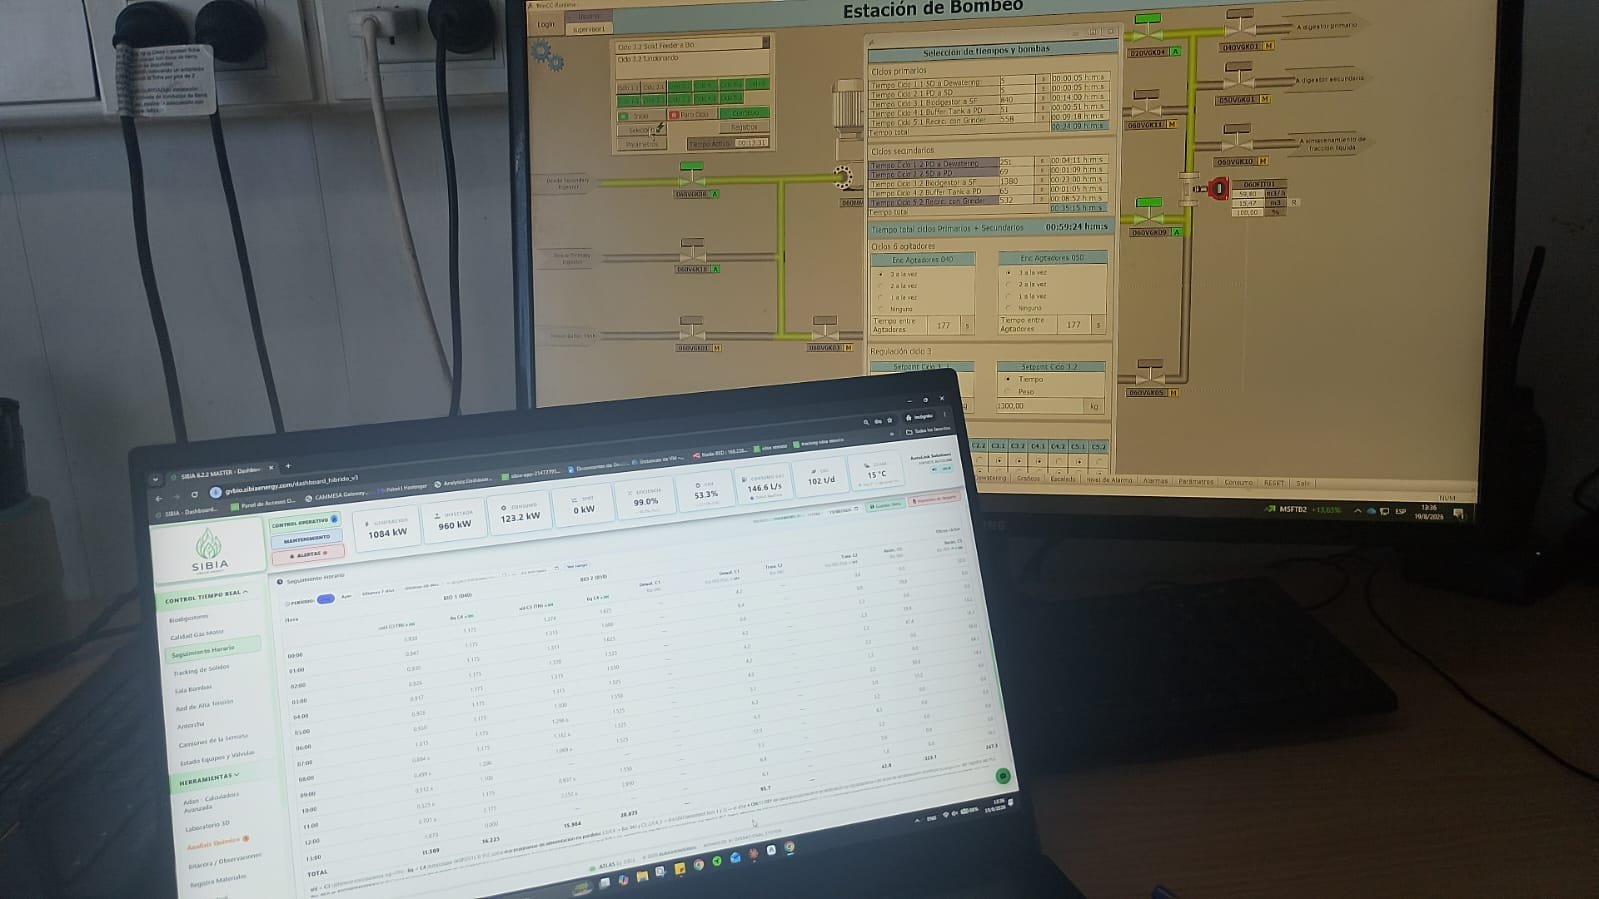
Cuando se habla de inteligencia artificial en la industria, casi siempre se habla de tableros que muestran datos o de asistentes que responden preguntas. Es útil, pero no opera nada. En la planta de biogás de GVBio, en General Villegas, el modelo hace otra cosa: calcula consignas y las escribe en el PLC Siemens que comanda bombas, motores y agitadores. Acá contamos cómo está armado, porque es la pregunta que más nos hacen los dueños de planta: ¿y si la IA se equivoca?
Las cuatro capas
La arquitectura, tal como la publicó la revista técnica de AADECA, tiene cuatro capas bien separadas:
- Base de automatización. PLC Siemens, SCADA WinCC y variadores. Es la planta tal como funcionaba antes, y sigue funcionando sola si todo lo demás se apaga.
- Adquisición. Un gateway IoT industrial de Siemens toma las variables relevantes y las manda a una base de datos en la nube.
- Procesamiento. Ahí corren los cálculos de balance de masa, los modelos predictivos, las alarmas y el asistente que responde con datos en vivo.
- Comando. El sistema devuelve al PLC consignas y parámetros de operación: la dieta diaria del biodigestor y la secuencia de alimentación, bombeo y agitación.
La regla de oro: el PLC tiene la última palabra
El modelo propone y escribe consignas, pero el PLC conserva la autoridad final sobre las condiciones de seguridad, los enclavamientos y los límites de operación. Si una consigna sale de rango, el PLC no la toma.
Esto no es un detalle: es lo que permite poner un modelo a operar una planta que entrega energía a la red las 24 horas. La IA nunca toca la lógica de seguridad.
Cómo se pone en marcha sin arriesgar la producción
No se le da el control al modelo el primer día. El camino fue gradual:
- Modo sombra. El sistema calculaba las consignas pero no las escribía en el PLC. Se comparaba lo que habría hecho con lo que hacía la planta.
- Cinco ensayos integrados en planta. Primero con recetas fijadas por el operador, después con autonomía progresiva.
- Pruebas de falla. Se verificó la escritura de cada variable en el PLC, el paso a modo seguro y el comportamiento ante cortes de comunicación o de red.
Lo que la IA no ve
Hay un límite que conviene decir claro. En una prueba, sin operador en turno, se pinchó la manguera de aire de una válvula neumática. El modelo seguía mandando a cerrarla, porque no tenía forma de saber que el actuador estaba roto: esa falla no estaba instrumentada. Por eso insistimos en que la instrumentación y el operador siguen siendo parte del sistema. La IA se ocupa del ajuste fino y continuo; la gente, de lo excepcional.
¿Funciona con el PLC que ya tengo?
En la mayoría de los casos, sí. Lo que hace falta es poder leer variables y escribir consignas en el controlador de forma segura. Si el PLC actual lo permite, se integra. Si no, se propone el cambio mínimo, no una obra nueva. Y si la planta todavía no mide lo que importa, el primer paso es la automatización y la instrumentación: un modelo sin buenos datos no sirve.
El caso completo, con números de producción, está en el hito de GVBio, y cómo trabajamos la IA en planta, en inteligencia artificial industrial.